


Kas olete õppinud positsioneerimist ja kinnitamist, samuti töötlemist?
Erinevate lahendustega kokku puutudes oleme avastanud, et alati on mingid positsioneerimis- ja kinnitusprobleemid, mis pole eelprojektis hästi lahendatud. Nii kaotavad ka kõige uuenduslikumad lahendused praktilise tähtsuse. Positsioneerimise ja kinnitamise alusteadmiste mõistmine võib põhimõtteliselt tagada kinnitusdetailide projekteerimise ja töötlemisplaanide terviklikkuse.
Lokaatoriteadmised
1, tooriku küljelt positsioneerimise põhiprintsiip
Kui positsioneeritakse töödeldava detaili küljelt, nagu ka tugi, on 3-punkti põhimõte kõige põhilisem põhimõte. See on sama põhimõte nagu tugielement, mida tuntakse 3-punktiprintsiibina, mis tuleneb põhimõttest määrata tasapind kolmest punktist, mis ei asu samal sirgel. Nelja punkti hulgast kolm saab määrata näo, seega kokku saab määrata neli nägu. Kuid hoolimata sellest, kuidas see asub, on neljandat punkti samas tasapinnas üsna raske teha.
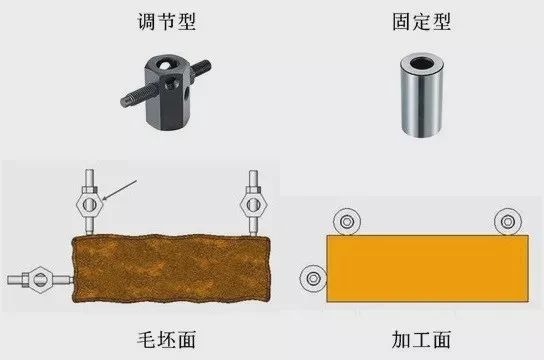
▲ Kolme punkti põhimõte
Näiteks nelja fikseeritud kõrgusega lokaatori kasutamisel saavad töödeldava detailiga kokku puutuda ainult kolm punkti ühes kindlas punktis ja võimalus, et ülejäänud neljas punkt toorikut ei puuduta, on endiselt suur.
Seega lähtutakse lokaatori seadistamisel üldjuhul kolmest punktist ja nende kolme punkti vahelist kaugust tuleks võimalikult palju suurendada.
Lisaks on lokaatori konfigureerimisel vaja eelnevalt kinnitada rakendatud töötlemiskoormuse suund. Töötlemiskoormuse suund, tuntud ka kui tööriistahoidiku/tööriista liikumissuund, võib otseselt mõjutada tooriku üldist täpsust, konfigureerides etteandesuuna lõpus paikneva lokaatori.
Üldjuhul kasutatakse tooriku tooriku pinnale positsioneerimiseks polditüüpi reguleeritavaid lokaate ja tooriku töötlemispinnale positsioneerimiseks fikseeritud tüüpi (tooriku kontaktpinna maandus) lokaatoreid.
2, tooriku aukude asukoha määramise põhiprintsiibid
Kasutades positsioneerimiseks tooriku eelmises protsessis töödeldud auke, on vaja positsioneerimiseks kasutada tolerantsidega tihvte. Kombineerides tooriku ava täpsuse tihvti kuju täpsusega ja lähtudes sobivuse tolerantsist, võib positsioneerimistäpsus vastata tegelikele nõuetele.
Lisaks kasutatakse positsioneerimiseks tihvti kasutades tavaliselt sirget ja teine teemanttihvti. Nii on töödeldava detaili kokku- ja lahtivõtmine mugavam ning harva jääb toorik tihvti külge kinni.
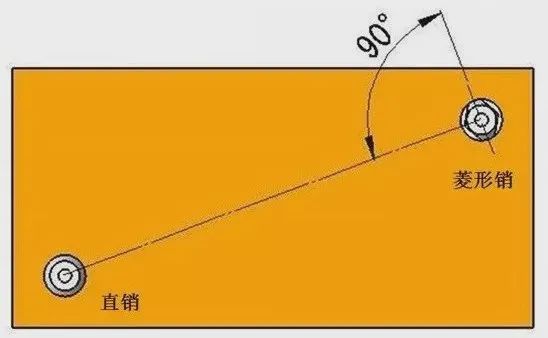
▲ Kasutage tihvti positsioneerimist
Loomulikult on mõlema tihvti jaoks võimalik kasutada ka sirgeid tihvte, reguleerides sobivuse tolerantsi. Täpsema positsioneerimise jaoks on tavaliselt kõige tõhusamad sirge tihvt ja teemanttihvt.
Sirge tihvti ja teemanttihvti kasutamisel on teemanttihvti konfiguratsioonisuund (toorikuga kokkupuutepunktis) tavaliselt risti sirget tihvti ja teemanttihvti 90 kraadise nurga all ühendava joonega. See konfiguratsioonimeetod on ette nähtud nurga positsioneerimiseks (tooriku pöörlemise suunas).
Seotud teadmised klambritest
1, Kinnitusseadmete klassifikatsioon
Vastavalt kinnitussuunale jagatakse see üldiselt järgmistesse kategooriatesse:
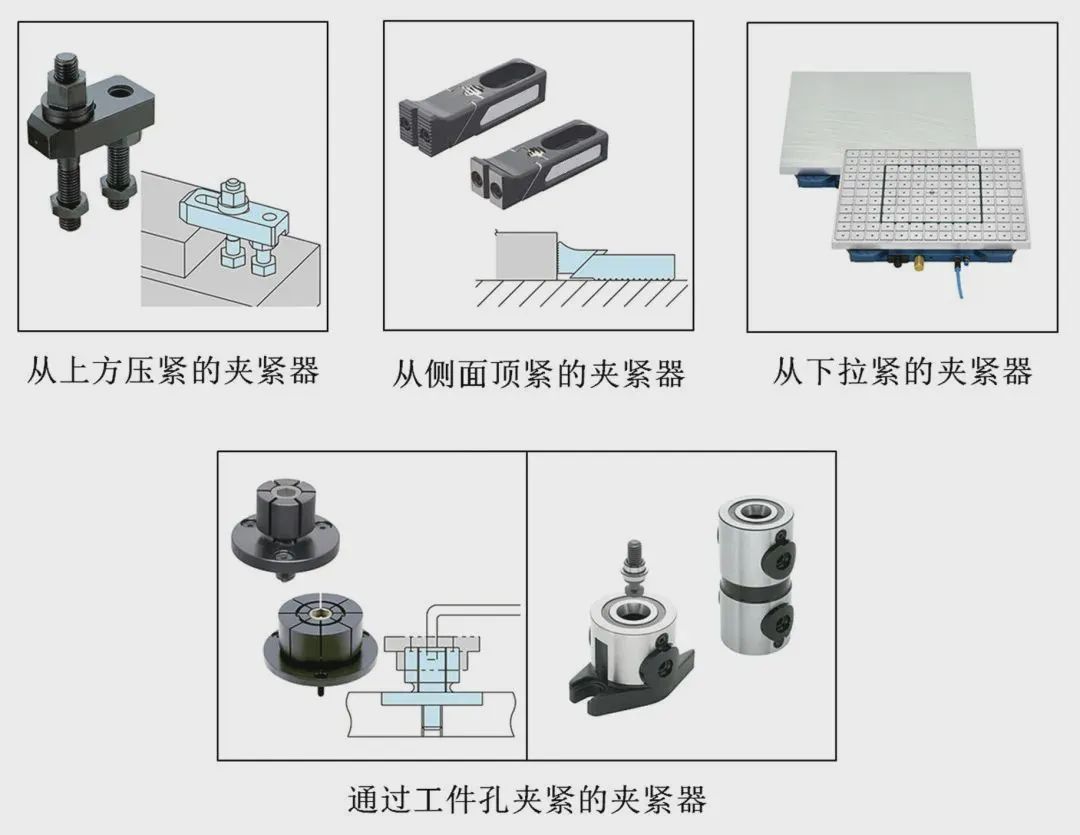
Järgmisena vaatame erinevate klambrite omadusi.
1. Ülevalt surutud kinnitusseade
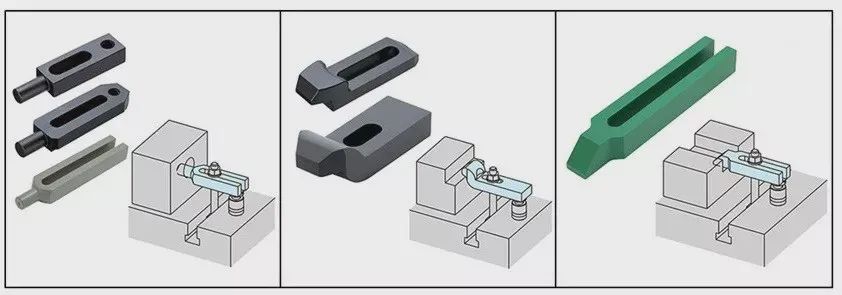
Toorikut ülalt suruv kinnitusseade deformeerub kinnitamisel kõige vähem ja on tooriku töötlemisel kõige stabiilsem. Seetõttu on üldiselt esimene kaalutlus töödeldava detaili ülalt kinnitamine. Kõige levinum detail töödeldava detaili ülalt vajutamiseks on käsitsi mehaaniline kinnitus. Näiteks järgmist diagrammi nimetatakse "männilehe tüüpi" klambriks. Surveplaadist, kahepealistest poltidest, tungrauast ja mutrist koosnevat kinnitusseadet nimetatakse "lahtise lehe tüüpi" kinnitusseadmeks.
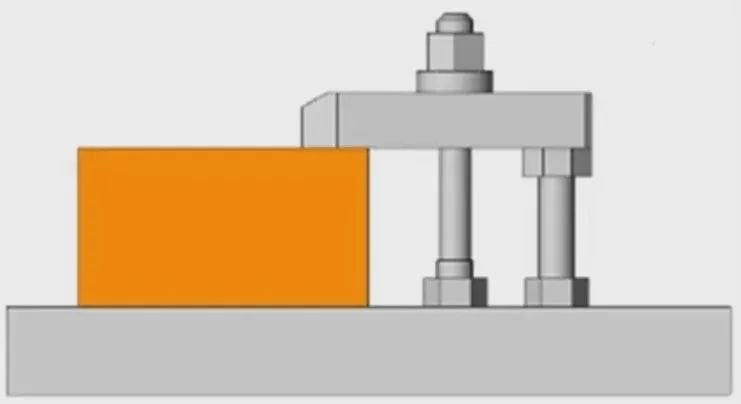
Lisaks saab vastavalt töödeldava detaili kujule valida erineva kujuga surveplaate, mis vastavad tooriku erinevatele kujudele.
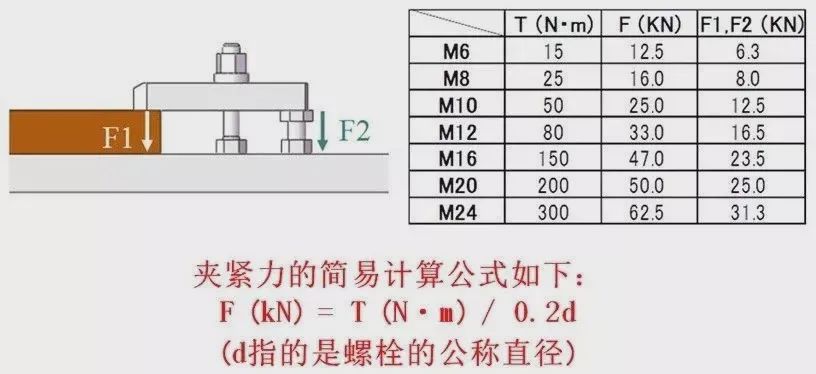
Männilehe klambri pöördemomendi ja kinnitusjõu suhet kinnitamisel saab arvutada poldi tõukejõu järgi.
Lisaks lahtise lehe tüüpi klambrile on olemas ka sarnased klambrid tooriku ülalt kinnitamiseks.
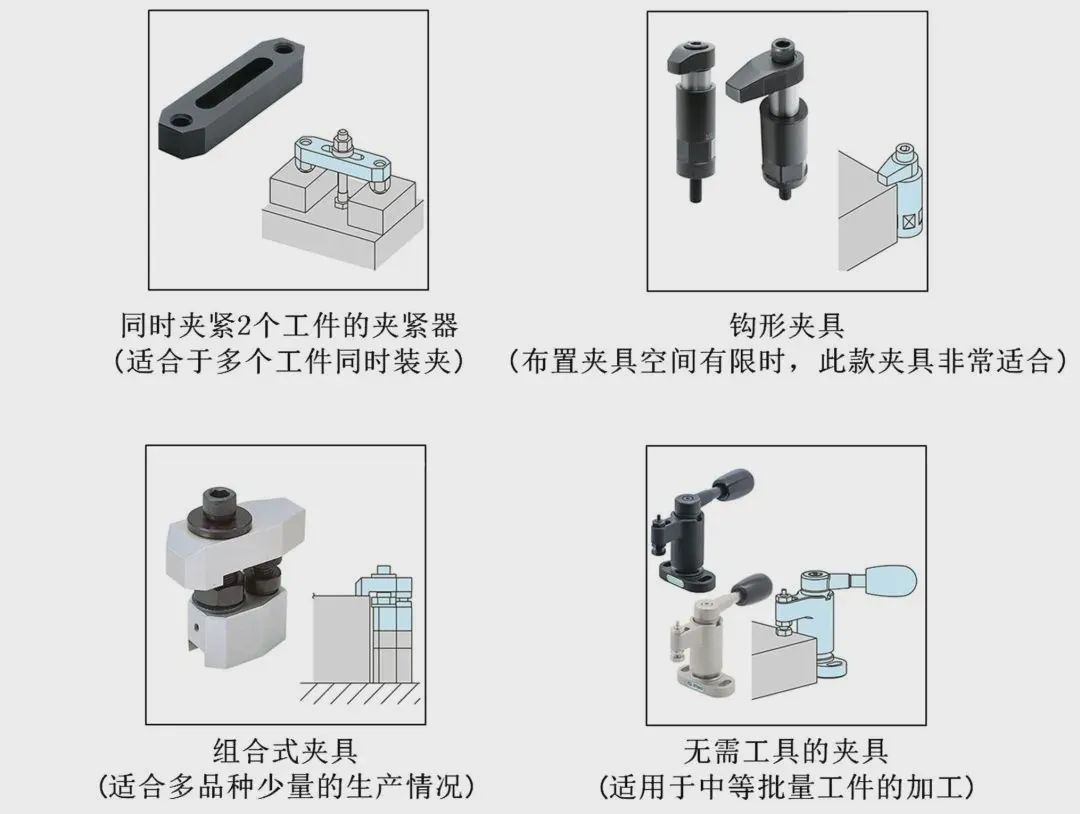
2. Kinnitusseade küljelt kinnitamiseks
Algselt oli tooriku ülalt kinnitamise meetod kõige stabiilsem täpsuse ja töödeldava detaili minimaalse töötlemiskoormuse poolest. Erinevates olukordades, kus on vaja töödelda töödeldava detaili kohal või ülevalt kinnitamine ei ole eriti sobiv, mistõttu ei ole võimalik töödeldava detaili ülalt kinni kinnitada, on võimalik valida tooriku küljelt kinnitamine. Küllt aga tooriku külge kinnitamisel tekitab see ülespoole suunatud jõudu ja kinnituse projekteerimisel tuleb arvestada selle jõu kõrvaldamisega.
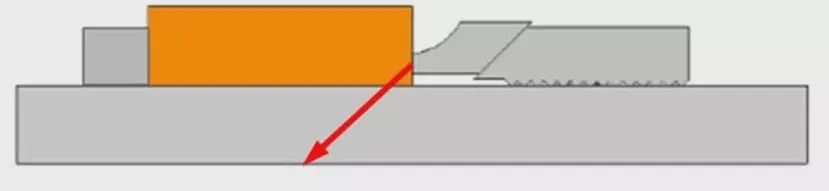
Küljelt kinnituvad kinnitusseadmed avaldavad ka küljelt tõukejõu tekitamisel allapoole suunatud jõudu, nagu on näidatud ülaltoodud joonisel. Seda tüüpi kinnitusvahendid võivad tõhusalt takistada tooriku üles ujumist.
Sarnased klambrid on olemas ka küljelt kinnitamiseks.
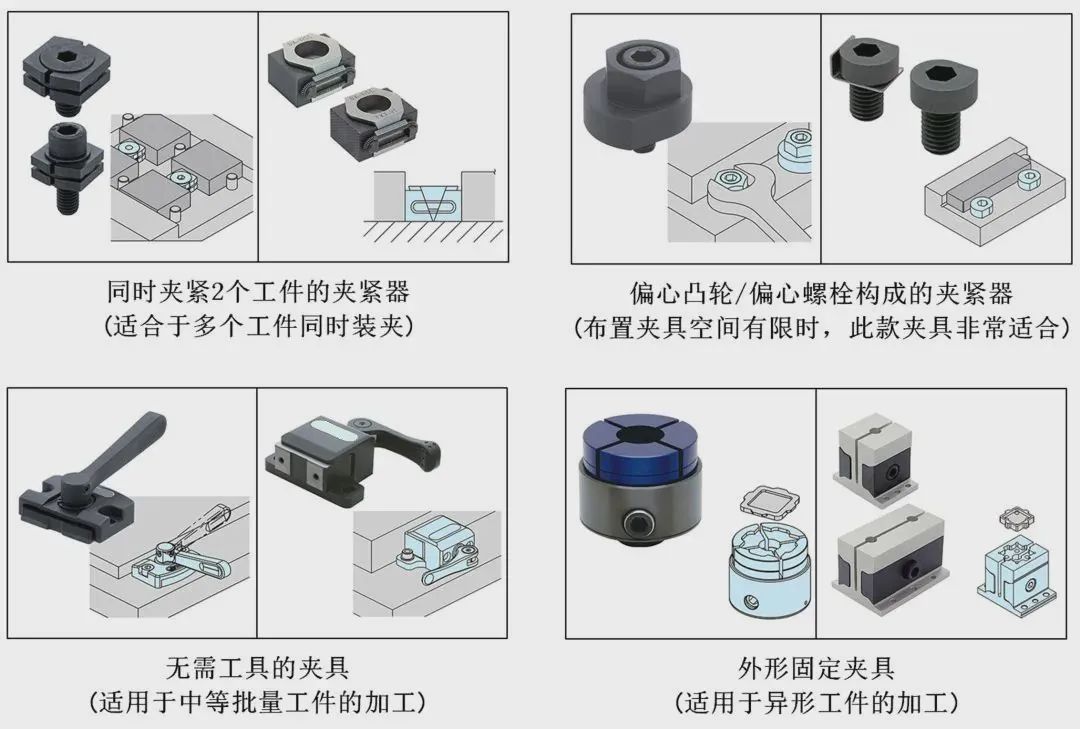
3. Kinnitage toorik allatõmbeasendist tugevasti kinni
Õhukese plaadi tooriku ülemise pinna töötlemisel ei saa seda mitte ainult ülevalt klambriga kinnitada, vaid on ka ebamõistlik seda küljelt vajutada. Ainus mõistlik kinnitusviis on töödeldava detaili pingutamine altpoolt. Tooriku altpoolt pingutamisel, kui see on valmistatud raudmaterjalist, saab tavaliselt kasutada magnetklambrit. Värviliste metallide toorikute kasutamisel saab nende pingutamiseks üldjuhul kasutada vaakum-iminappe.
Ülaltoodud kahel juhul on kinnitusjõud otseselt proportsionaalne töödeldava detaili ja magneti või vaakum-iminapa vahelise kontaktpinnaga. Kui töötlemiskoormus on väikeste toorikute töötlemisel liiga suur, ei ole töötlemise efekt ideaalne.
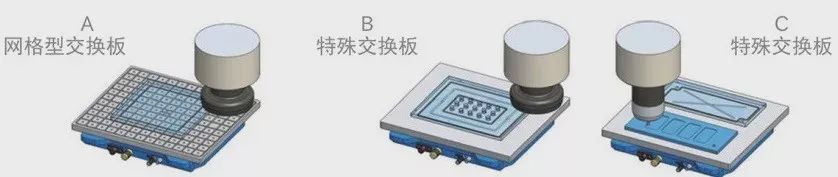
Lisaks tuleb magnetite või vaakum-iminappide kasutamisel magneti ja vaakum-iminappide vaheline kontaktpind teatud määral siluda, et seda saaks ohutult ja normaalselt kasutada.
4. Kinnitusseade, kasutades avaklambrit
Kui kasutate 5-teljega töötlemismasinat mitme tahu samaaegseks töötlemiseks või vormitöötlemiseks, et vältida kinnitusdetailide ja tööriistade mõju töötlemisele, on üldiselt sobivam kasutada aukude kinnitamist. Võrreldes töödeldava detaili ülalt ja küljelt kinnitamisega, tekitab aukude kinnitamine toorikule vähem koormust ja võib seda tõhusalt deformeerida.
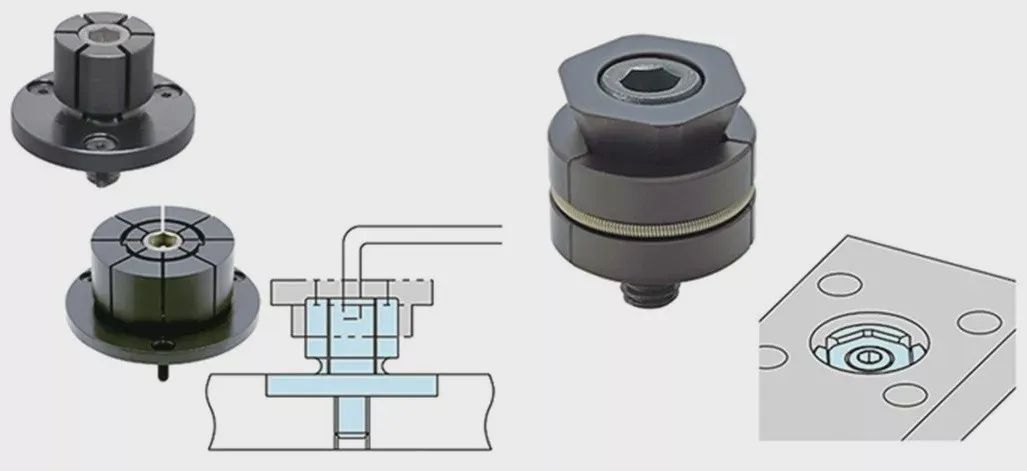
▲ Avade kasutamine otsetöötluseks
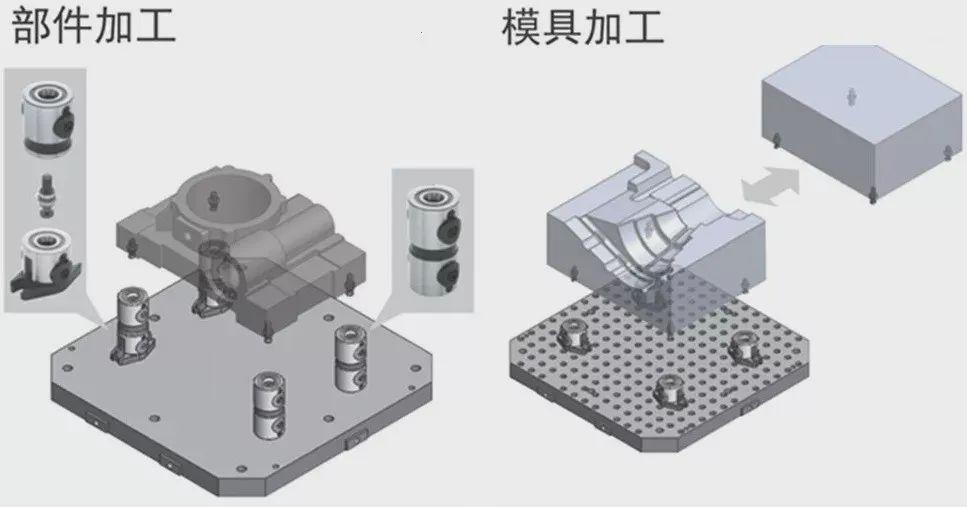
▲ Seadke kinnitamiseks tõmbetihvtid
2, eelkinnitus
Ülaltoodu puudutab peamiselt tooriku kinnitamiseks mõeldud kinnitusvahendeid, samuti on see ülioluline töövõime parandamiseks ja eelkinnituse kasutamise tõhustamiseks. Kui asetate tooriku vertikaalselt alusele, kukub toorik raskusjõu toimel. Sel hetkel on vaja haaratsit juhtida, hoides samal ajal töödeldavat detaili kätega all.
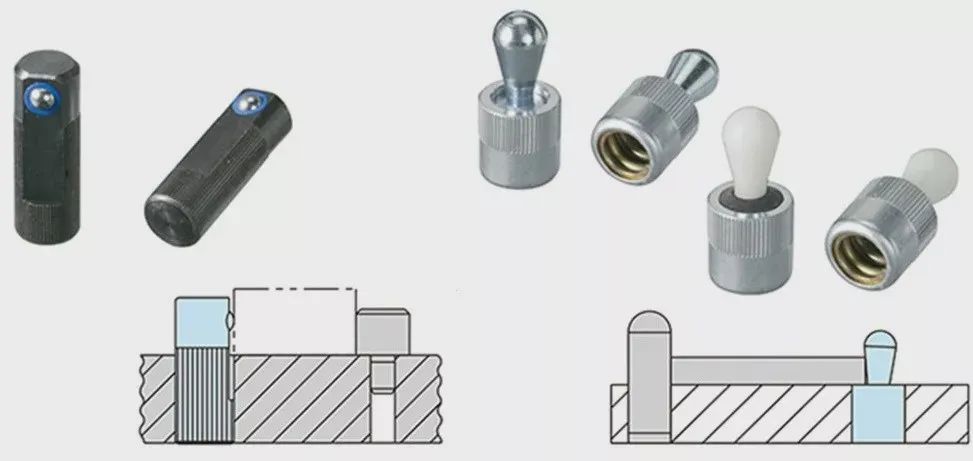
▲ Eelkinnitus
Kui toorik on suure kaaluga või kui korraga kinnitatakse mitu tükki, väheneb töövõime oluliselt ja kinnitusaeg on samuti pikk. Sel hetkel võib selle vedru tüüpi eelkinnitustoote kasutamine võimaldada töödeldaval detailil klambrit statsionaarses olekus kasutada, parandades oluliselt töökindlust ja lühendades tooriku kinnitusaega.
3, ettevaatusabinõud klambrite valimisel
Kui kasutate samas kinnitusseadmes mitut tüüpi klambreid, peavad kinnitamiseks ja lõdvestamiseks kasutatavad tööriistad olema ühtsed. Näiteks, nagu näidatud vasakpoolsel joonisel, suureneb mitme tööriistavõtme kasutamisel kinnitusoperatsioonidel operaatori üldine koormus ja ka tooriku üldine kinnitusaeg pikeneb. Näiteks parempoolsel pildil ühendage tööriista mutrivõti ja poldi suurus, et hõlbustada kohapealseid operaatoreid.
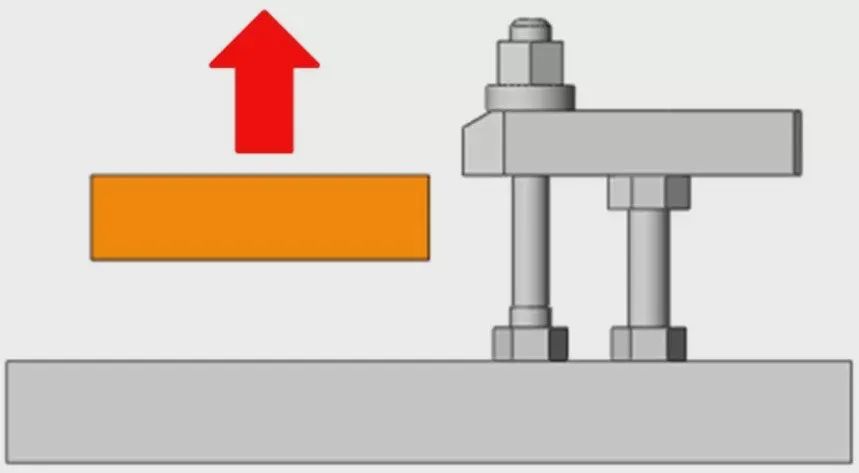
▲ Töödeldava detaili kinnitusfunktsioon
Lisaks tuleb kinnitusseadme konfigureerimisel võimalikult palju arvestada tooriku kinnituse töövõimega. Kui töödeldavat detaili tuleb kinnitamise ajal kallutada, on selle kasutamine ebamugav. Armatuuride ja inventari projekteerimisel on vaja seda olukorda vältida.


