


Kõrge töökindlusega täppisjuhtimismeetod keerme töötlemiseks
1 Eessõna
Teatud mootorimudeli põlemiskambri kest koosneb eesmisest ühendusdetalist, õhukeseseinalisest ketrussilindrist, tagumisest ühendusdetalist ja toest, mida töödeldakse argoonkaare keevitamise, kuumtöötluse ja liivapritsiga. . Põlemiskambri õhukeseseinalise kesta välispinnale on keevitatud 2 rida 20 aksiaalset tuge ja tugede projektjoonis eeldab keerme täpsust M4-6H. Tugikeere kasutatakse raketikaablikatete paigaldamisel ning keermeühendus nõuab kõrget kvaliteeti ja töökindlust. Põlemiskambri kestaga keevituspunkti tugistruktuuri, materjali ja ruumilise struktuuri piirangute tõttu kasutatakse keermete töötlemiseks traditsioonilisi protsesse, mille tulemuseks on madal toote kvalifitseerimise määr. See artikkel viib läbi protsessianalüüsi ja -uuringuid toote töötlemise eri etappide kohta ning katselise kontrollimise, võrdlemise ja analüüsi abil saadakse mõistlik ja tõhus keerme täpsuse kontrollimeetod.
2. Toote struktuuri omadused ja töötlemise raskused
2.1 Struktuuriomadused
Põlemiskambri kesta välismõõtmed on suhteliselt suured, välisläbimõõt on 50{{10}}mm ja pikkus 4500 mm. Tugi on käsitsi keevitatud põlemiskambri kesta välispinna külge radiaalse vahekaugusega (114 ± 0,2) mm. Põlemiskambri kest ja tugimaterjalid on mõlemad valmistatud ülitugevast terasest D406A. Põlemiskambri kesta tugistruktuur on näidatud joonisel 1. Toel on piklik ümmargune struktuur, mille välisläbimõõt on 14 mm ja laius mm, nagu on näidatud pildil. Keskel on sisekeere M4-6H, mille samm on 0,7 mm. Keerme põhjas oleva soone ja õhukeseseinalise kesta vahele jääb vaid 0,7 mm vahe.
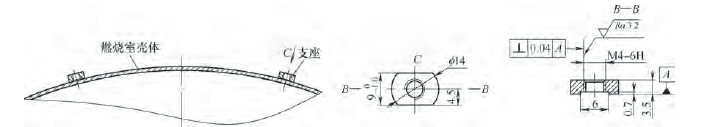
Joonis 1 Põlemiskambri kesta tugistruktuur
2.2 Töötlemisraskused
Toe töötlemisvoog on näidatud joonisel 2. Kui toe keermestatud augud on paigutatud töötlemiseks pärast keevitamist ja kuumtöötlust, on mitmeid raskusi [1].
1) Toe keermestatud ava põhja ja kesta vahe on ainult 0,7 mm, mis võib mehaanilise töötlemise käigus õhukeseseinalise kesta pinda kergesti kahjustada, seades ohtu kvaliteedi.
2) Toe keermestatud ava põhjas oleva soone ja kesta vahe on väike. Keerme töötlemise ajal on kraani juhik lühike, positsioneerimine on ebastabiilne, keerme koputamine on keeruline ja see on altid töötlushälbetele. 0.04 mm vertikaalsust ei saa garanteerida.
3) Materjali kõvadus pärast kuumtöötlust on 48-52HRC, mis võib keerme töötlemisel kergesti kraani puruneda. Keermeprobleemide tõttu lammutatakse kest, mille tulemuseks on kõrged tootmiskulud ja kvaliteediriskid.
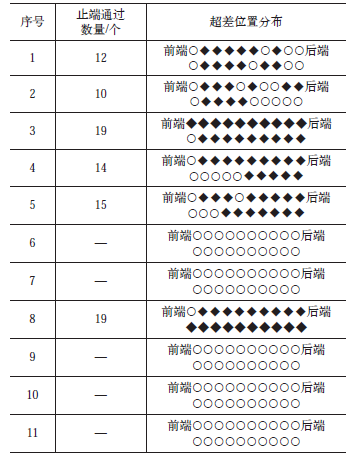
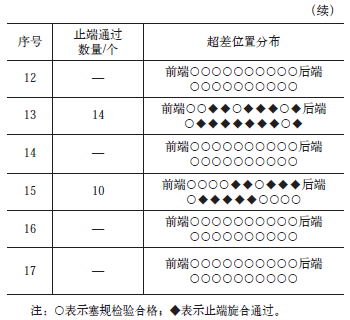
Ülaltoodud analüüsi põhjal võib järeldada, et tuginiidid tuleb enne keevitamist töödelda ning pärast keevitamist koos põlemiskambri kestaga lõõmutada, liivapritsiga puhastada, karastada ja karastada. Pärast karastustöötlust oksüdeerub tugikeerme pind ja keermeprofiili pinnale on liigne jääk. Kui toe keerme töödeldakse enne keevitamist ja pärast põlemiskambri kesta ühendamist ja töötlemist, kasutage tugikeerme profiili pinnale kinnitatud liigse materjali puhastamiseks kraani M4-6H. Samal ajal põhjustab see toe mõne sisekeermeprofiili pinnal oleva oksiidikihi mahakukkumist. Kui kasutate kontrollimisel keermemõõturit M4-6H, on kvalifikatsioonimäär vaid 67%. Statistiline analüüs viidi läbi M4-6H sisekeermete töötlemisel 17 põlemiskambri kesta toel, nagu on näidatud tabelis 1. Tugikeermete töötlemise täpsuse parandamine on muutunud kiireloomuliseks tehniliseks probleemiks toodete tootmisel ja tarnimisel. .
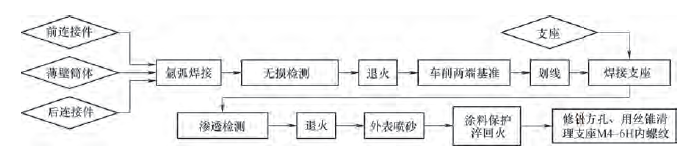
Joonis 2 Töötlemisprotsessi voog
Tabel 1 M4-6H sisekeermete töötlemise statistika 17 põlemiskambri kesta toel
3 Tehnilised lahendused ja protsessikatsetused
3.1 Tehniline pakkumine
Pärast põlemiskambri kesta ja toe töötlemise käigus toimuvate erinevate protsesside ülevaatamist, kontrollimist, analüüsimist ja tõrkeotsingut arvatakse, et peamine põhjus, miks toe sisekeere M4-6H mõõdud ületab normi. seisneb selles, et pärast karastamist oksüdeerub tugikeerme pind ja keermeprofiili pinnale on kinnitunud liigne jääk. Keerme pinnal oleva liigse materjali puhastamisel võib see põhjustada toe mõne sisekeermeprofiili pinnal oleva oksiidikihi mahakukkumist, mille tulemuseks on M4-6H sisekeerme täpsus. toetus.
Protsessianalüüsi põhjal on välja töötatud kaks protsessiplaani.
Valik 1: kohandage spetsialiseeritud käsikraani, mis on jagatud peakraaniks ja teiseks kraaniks, ning reguleerige peakraani sammu läbimõõdu suurust. Kasutage peakoonust, et koputada keerme tugiosade seisundis ja reservi töötlemisvaru. Pärast põlemiskambri kesta kuumtöötlemist kasutage keerme lõpliku täpsuse tagamiseks kahe koonusega koputuskeere.
2. võimalus: suurendage M4-6H keerme täpsust tugiosade olekus ühe taseme võrra, töötage vastavalt M4-5H-le, kompenseerige tõhusalt M4-6H erinevus ja M4-5H ning vastavad keerme täpsuse nõuetele [2].
3.2 Katseprotsess ja tulemused
Esimene protsessiplaan viiakse läbi kolmes etapis. ① Kohandatud spetsiaalne kraan (peakraan ja teine kraan), mis on reserveeritud peakraani sammu läbimõõdule {{0}},30 mm, 0,2{ vastavalt {9}} mm ja 0,10 mm Kasutage tugiosade töötlemise ajal keerme koputamiseks peakoonust. ③ Pärast kuumtöötlust koputage niidi topeltkoonuse abil. Tänu materjali kõrgele kõvadusele (48-52HRC) pärast kuumtöötlemist ja põlemiskambri kesta suure läbimõõduga struktuuri mõjul raskendavad operaatorid keermestamist, jõud on ebaühtlane ja lõikejõud kaldub teljest kõrvale kalduma. Kui katse ajal on läbimõõdu varu 0,30 mm, on kahe koonuse keermega keermega keermestatud auku võimatu lõigata; Vastavalt 0,20 mm ja 0,10 mm läbimõõduga koputamisel võib tekkida keermestatud ava kõrvalekalle või kraan puruneda, mis muudab toote kvaliteedi tagamise keeruliseks [3].
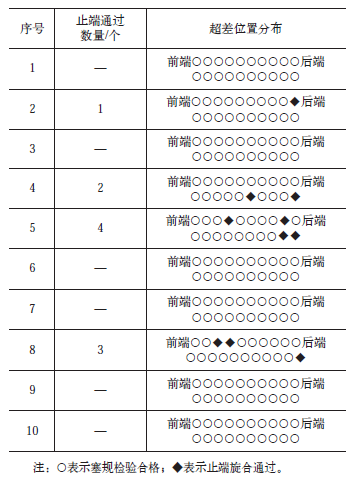
Teise protsessiplaani kohaselt paraneb toe keerme täpsus ühe töötlusastme võrra. 10 põlemiskambri kestatoe M4-6H sisekeermete töötlemisolukorda analüüsitakse statistiliselt ja andmed on näidatud tabelis 2. Keerme täpsus on oluliselt paranenud ja toote kvalifitseerimise määr on tõusnud 67-lt. % kuni 95%.
Tabel 2 Skeemi 2 töötlemistoetuse sisemise lõime statistika
3.Katsetulemuste analüüs
Skeemi 1 ja skeemi 2 katsetulemusi kokku võttes ja analüüsides on vastavalt skeemi 2 töötlemismeetodile tuginiibi kvalifitseerimise määr oluliselt paranenud. M4-7H keermemõõturit kasutati tolerantsi väliste keermete kontrollimiseks ja kõik tulemused olid kvalifitseeritud. Võrrelge keermete M4-6H, M4-5H ja M4-7 H täpsusmõõtmeid, nagu on näidatud tabelis 3.
Tabel 3 M4 × 0,7 mm sisekeerme täpsusmõõt (ühik: mm)
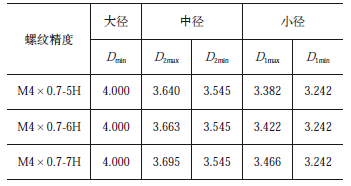
On näha, et keerme sammu läbimõõdu suurus M4-5H on mm, M{0}}H sammu läbimõõdu suurus on
 mm, M{0}}H sammu läbimõõdu suurus on
 mm.Maksimaalne piirsuuruse hälve 7H ja 6H vahel on 0.032 mm ja suurim piirsuuruse kõrvalekalle 6H ja 5H vahel on 0.023 mm, mis näitab, et et kvalifitseerimata toe keerme täpsus ei ületaks 0,032 mm. Ületolerantsi kompenseerimiseks on tegeliku töötlemise keerme täpsust parandatud 5H-ni, kompensatsioonisummaga 0,023 mm, mis vastab põhimõtteliselt keerme kompenseerimise nõuetele. Tolerantsi ületava keerme täpsuse üksikjuhtumite puhul võib arvestada, et tolerants on väga väike, täpsusega 6H kuni 7H [4].
4 Parendusmeetmed ja protsessi valideerimine
Töötlemistehnoloogia protsessi sorteerimine näitab, et protsessi meetod on mõistlik ja teostatav, arvestades, et toote kvalifitseerimise määr on oluliselt paranenud. Ületolerantsi termini analüüsimise kaudu arvatakse, et keerme täpsuse ületolerants on põhjustatud töötlemisprotsessi üksikasjalikest teguritest. Laagri keerme täpsuse probleemi täielikuks lahendamiseks tehakse protsessi täiustused laagrite töötlemise protsessi järgmistes etappides.
1) Keermemasinal keerme keerates kogeb spindel kerget võnkumist. Töötlemissügavuse muutudes on niidi suudme lõikeaeg suhteliselt pikk ning suu ja juure vahel on väikesed erinevused. Keerme koputamise meetod tugikeerme tagumisest osast on kasutusele võetud selleks, et kompenseerida töötlusprotsessi käigus suus ja juurtes esinevaid kergeid muutusi [5].
2) Parandage keermemõõturi tuvastamise täpsust. Toe lõime töödeldakse endiselt M4-5H täpsusega. Kui kasutate kontrollimiseks keermepistiku mõõturit, on nõutav, et voolumõõtur oleks täielikult sisse keeratud ja mitteläbilaskemõõtur ei oleks keeratud rohkem kui ühe pöördega.
3) Liivapritsimisprotsessis enne põlemiskambri kesta kuumtöötlust on vaja kaitsta tuginiite. Eelmist protsessimeetodit M4 kruvide kaitseks kasutamiseks tuleb muuta ja spetsiaalne kaitsekruvi, mille täpsus on M4-6f, tuleb ümber kujundada. Keerme pikkust tuleks reguleerida ühe pöördega, et vältida mitut pööret ja kulumist.
4) Muutke puhastusmeetodit. Pärast põlemiskambri kestasõlme töötlemist kasutage suruõhku, et toe keermestatud aukudest üleliigne materjal ära puhuda, ja seejärel kasutage kontrollimiseks keermepistiku mõõturit M4-6H. Kui see ei pääse läbi, puhastage see kõigepealt M4 kruvidega, seejärel kraaniga M4-5H ja kontrollige pärast puhastamist keermepistiku mõõturiga M4-6H.
Pärast mitut protsessi testimist ja kontrollimist vastab toe keerme täpsus täielikult toote täpsuse nõuetele ja toote kvalifitseerimise määr on tõstetud 100% -ni, lahendades täielikult toe keerme täpsuse probleemi.
5 Järeldus
Tugikeermete kõrge töökindluse tagamiseks pärast keevitamist ja kuumtöötlust rakendatakse keerme täpsuse kontrollimiseks järgmisi meetmeid.
1) Parandage detaili olekus töötlemisel keerme täpsust ühe taseme võrra ja reguleerige toe keerme täpsust vahemikust M4-6H kuni M4-5H.
2) Tuginiidi töötlemisel töödeldakse seda keevituspinnalt (tagaküljelt) ning pärast kuumtöötlemist ja karastamist vaadatakse seda eestpoolt, et kompenseerida suu ja juure mõõtmete erinevusi töötlemise ajal.
3) Liivapritsimisprotsessi jaoks on ette nähtud spetsiaalsed kaitsekruvid, et vähendada keermestatud aukude survet.
Erinevate tehnoloogiliste meetmete kasutuselevõtuga on kontrollitud keermetöötluse täpsust ning raketilennukatsetega hinnatud keermeühenduste töökindlust. Toote kvaliteet on stabiilne ja usaldusväärne.


