


Miks on teie puur alati ebastabiilne?
Aukude töötlemise kvaliteedi määratlemine on tegelikult keeruline, sest
Kui aukudele kehtivad ranged tolerantsi või pinnaviimistluse nõuded, viib sekundaarne töötlemine, nagu puurimine või hõõritamine, tavaliselt augu lõpliku töötluse suuruseni. Sellistel juhtudel võib puuri peamiseks väärtuseks olla võimalikult paljude aukude võimalikult kiire puurimine ja kasutajad näevad, kas positsioneerimine on täpne.
Kuid see ei ole alati nii. Mõnes rakenduses võib rohkem aega ja vaeva kulutamine aidata puuril ühe toiminguga kvaliteedistandarditele vastata. Teise võimalusena võib kindlaks teha, et puurimise kvaliteet mõjutab selle võimet vastu võtta kvaliteetset sekundaarset töötlemist. Näiteks kui puurite liiga suurel kiirusel, võib kuumus põhjustada materjali kõvasti tööd, mis vähendab oluliselt kraani eluiga ja muudab materjali isegi liiga kõvaks.
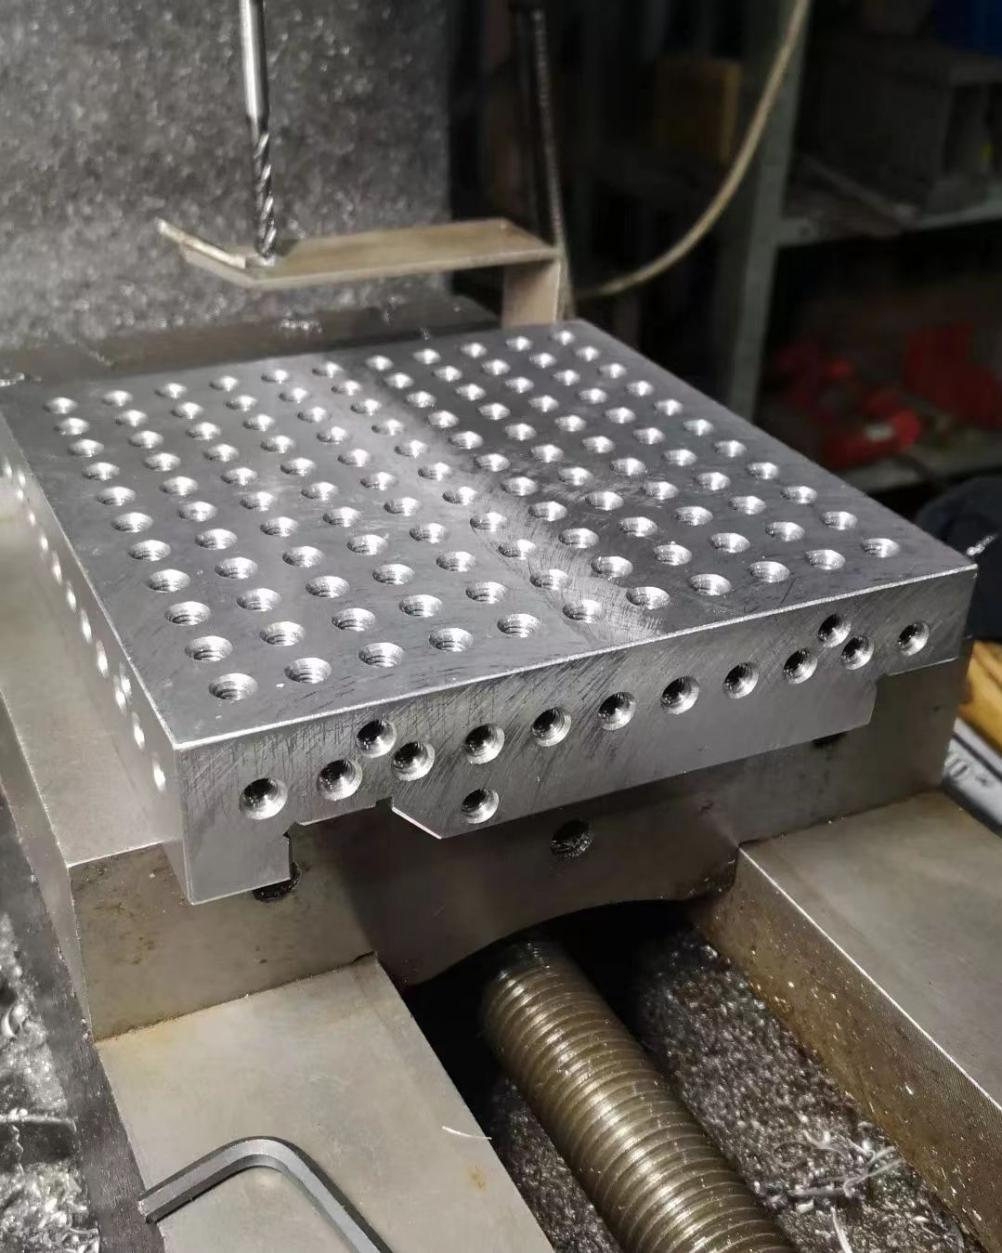
Kui kõvasulamist puur puurib 2 või 200 auku, võib see olla erinev; Kui see on 200, võib kvaliteedifookus olla peamiselt töö valmimise kiirusel (efektiivsusel); Kui selle töö jaoks on vaja ainult 2 auku, kulutades puurimisprotsessi ajal rohkem aega ja vaeva või kasutades spetsiaalselt loodud tööriistu ühe toiminguga aukude puurimiseks ja riivimiseks, saate ilma täiendavate protsessideta luua auke, mis vastavad kvaliteedinõuetele.
Võib-olla on siin kolm küsimust, mis mulle pähe tulevad
Kas see vastab augu tolerantsile.
Kas 2 vastab aukude töötlemise nõuetele.
Kas kontsentrilisus on hea.
Kõvasulamist puuriterad on tegelikult kasutusel paljudes valdkondades, kuid paljud tehnoloogiad jäävad samuti tähelepanuta. Spiraalnurkade disain on samuti väga spetsiifiline, näiteks madalad spiraalnurgad või sirge soonega puurid, mis sobivad väga hästi lühikeste laastudega materjalide jaoks, nagu malm ja kõrgtugev malm. Näiteks 20-30-kraadine spiraalnurk on soodne universaalseks puurimiseks erinevates kõvades materjalides, kuna see nurk aitab eemaldada laastud.
Kuid alumiiniumil ja vasel on tavaliselt kõrged spiraalinurgad, mis annavad ennustava efekti ja aitavad laastude eemaldamisel. Konkreetsete materjalide ja rakenduste jaoks õigete omadustega puuriterade valimine pikendab tööriista eluiga ja saavutab hea sileduse.
Kattel on ka olulisi erinevusi. Tavaliselt kasutavad näiteks mõned puuriterade kaubamärgid komposiitkatteid, mis suudavad täielikult oma mõju avaldada, sealhulgas titaani, kroomi ja titaanist räni kihte.
Räni annab kattekihile kõrge määrdevõime, nii et laastud võivad maha libiseda ja vältida laastude teket. Laastude kogunemise vältimine on tööriista hea lõikevõime säilitamise ja augu seinale jälgede jätmise võti.
Mõned uued katted on kombineeritud suurema kiirusega, et eemaldada materjale ja tekitada hea sileda poore. Need katted peavad vastu pidama suurel kiirusel tekkivale kuumusele.
üks
Kontrollige puuri detaile
Sobiva vardamaterjali valikul on ava kvaliteet juba protsessi projekteerimisest alguse saanud. Kui väljavool on liiga suur, ohverdab see augu täpsust, sujuvust ja kontsentrilisust. Sobiv südamiku paksus puuriotsal on oluline, et puur säilitaks töödeldud materjaliga ühendamisel stabiilsuse, et vältida puuri liiga suureks muutumist ja nihkumist, mis võib põhjustada ava liiga suureks muutumist või mõjutada augu sirgus.
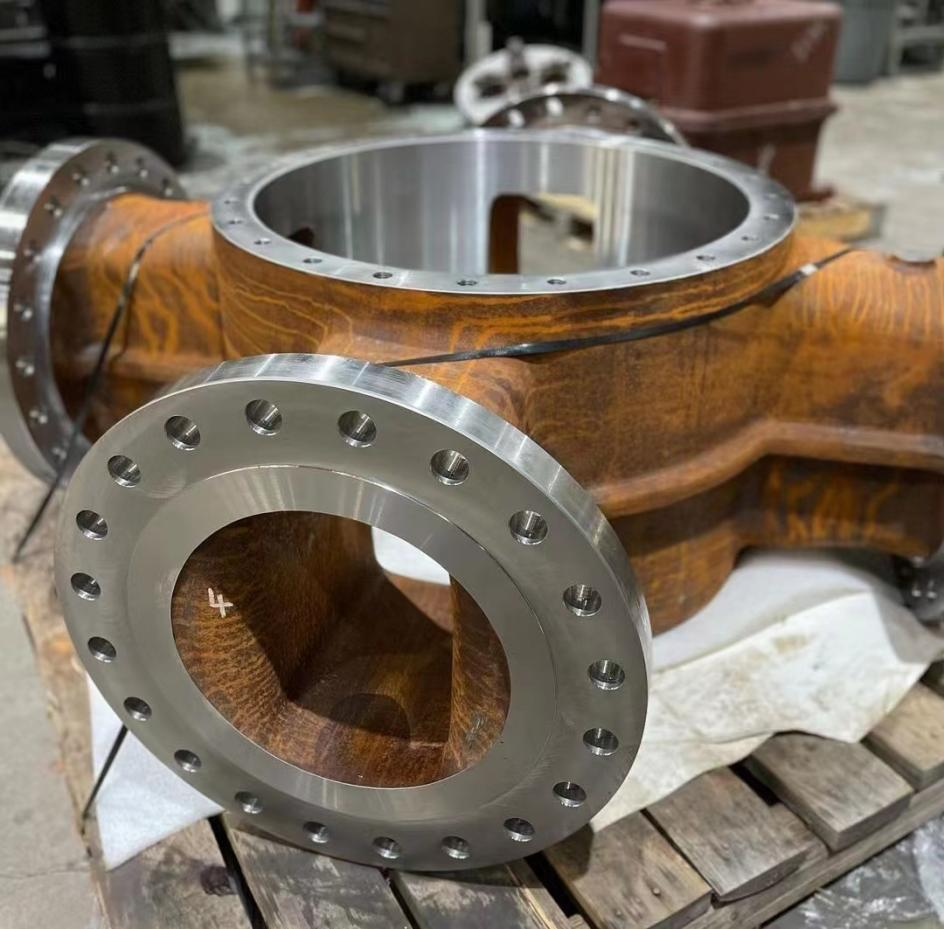
Kui kvaliteedinõuded hõlmavad tolerantside ja pinnaviimistluse parandamist, võib abiks olla puuriteradel ühe sideme vahetamine topeltsideme vastu.
Need servad stabiliseerivad puuritera, pakkudes avas neli kontaktpunkti ja tagavad poleerimisefekti, et jätta väga hea viimistlus. Topeltsidemed toimivad ka juhina, hoides puuri sirgjooneliselt edasi liikumas, eriti sügavates aukudes. See võib takistada puuri suuremaks muutumist ja värisemist, luues seeläbi suhteliselt ümara augu.
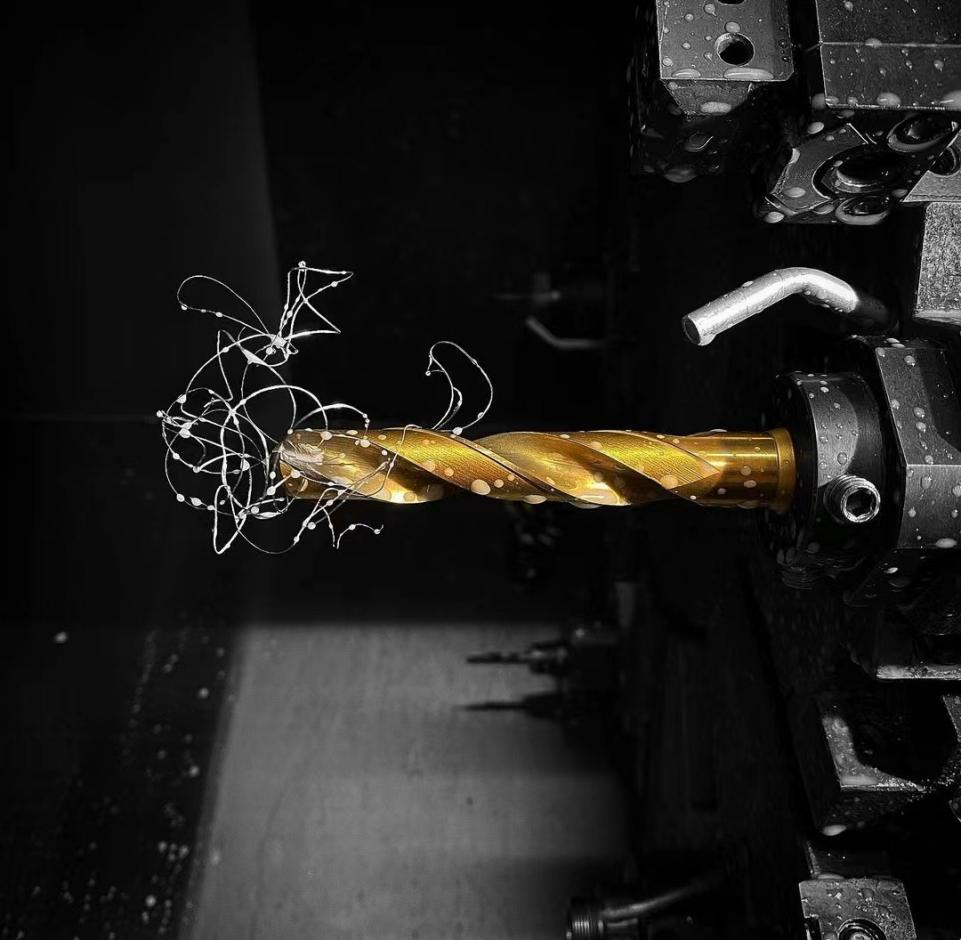
Kuigi kahe sidemega puurid toodavad lühikestes laastudes head pinnad, on soovitatav kasutada ühe sidemega puure, kui materjal tekitab kasvavaid laaste. Pikkade laastudega materjalide, nagu alumiinium või roostevaba teras, puhul on eelistatud valik ühe sidemega puurid. Kahe sidemega roostevabast terasest puuriterade kasutamine võib põhjustada laastude sattumist puuri ja materjali kokkupuutepunkti.
Hüppamise juhtimine on augu kvaliteedi teine oluline aspekt. Liiga palju hüppamine võib muuta töödeldud ava suuremaks ning kui puuritera kiirus suureneb ja pöörleb, hakkab puur puurima üha suuremaid auke.
Liiga pikk puur võib põhjustada kehva jäikuse ja tekitada vibratsiooni. Need vibratsioonid, eriti need, mida väikese puuriga on raske näha, võivad põhjustada puuri purunemise ja jätta tera katkise augu sisepinnale.
kaks
Lõikevedeliku kontroll
Jahutusvedeliku õige juhtimine, sealhulgas jahutusvedeliku optimaalse kontsentratsiooni, filtreerimise ja rõhu säilitamine, on puurimisrakenduste puhul ülioluline.
Sobiv jahutusvedeliku kontsentratsioon suurendab määrimist, eemaldades samal ajal soojuse puuri lõikeservalt. Filtreerimine võib eemaldada metallist saasteaineid ja muid aineid, parandades seeläbi puurimistulemust ja vältides selliseid probleeme nagu jahutusvedeliku avade ummistus väikese läbimõõduga puuriterades.
Laastude sattumise vältimine puuri ja töödeldava materjali vahelisse seina on augu kvaliteedi seisukohalt ülioluline. Nende laastude kuju ja värv võivad aidata operaatoritel kindlaks teha, kas puuri puuritud aukude kvaliteet on hea või halb.
Puuritera laastu eemaldamise soone jaoks on oluline, et tekiks ilusad koonilised laastud. Kaks kuni kolm lokkis või põimitud laastu võivad takerduda laastusrenni ning hõõruda ja kriimustada augu mõlemat külge. See hõõrdumine võib põhjustada pinna karedust.
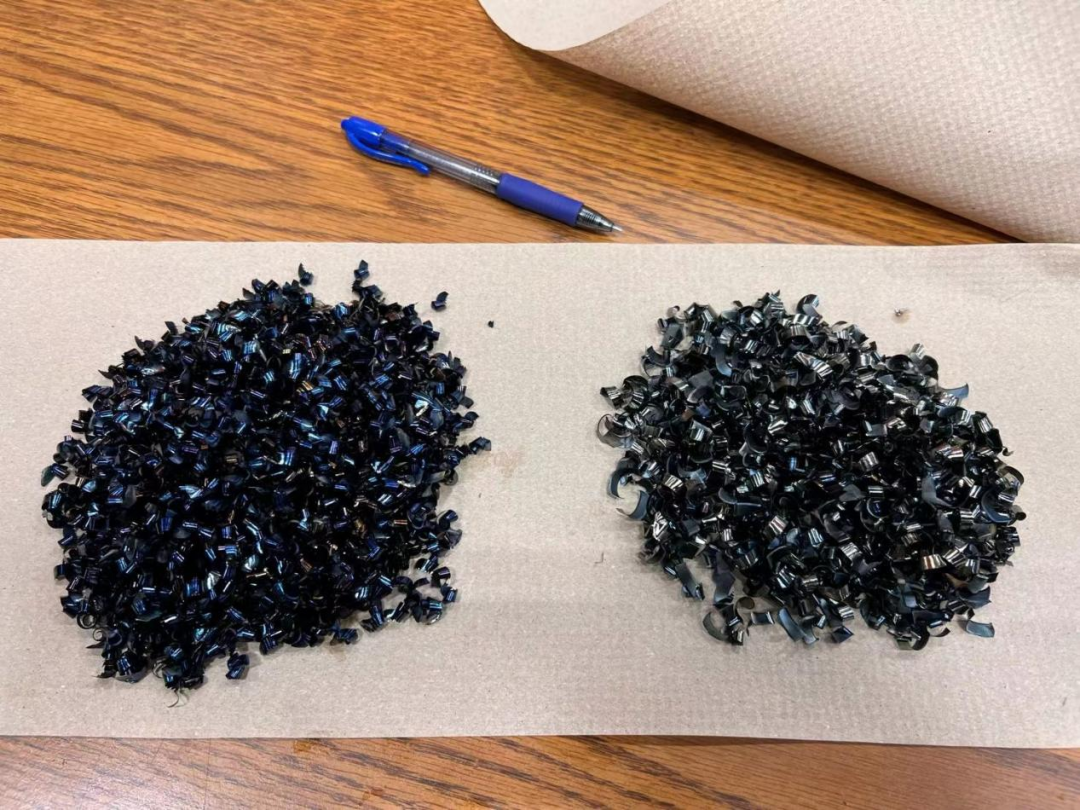
Kiibi tagakülg peaks olema hõbedane ja läikiv. Erinevalt freesimisest soovite näha sinist (sellel pildil on ainult laastude värv, mitte puurimislaastud), sest see tähendab, et laastudele siseneb kuumus ja sinine tähendab, et teie aukude töötlemine tähendab suure hulga soojuse genereerimist. lõikeserv. Selle kuumuse tõttu kulub tera kiiremini.
Paljudel juhtudel on lõikeriista kvaliteedi mõõtmisel põhinäitaja stabiilsus, mis on ka erinevus suurte ja väikeste tehaste vahel. Seetõttu soovitatakse vabrikuomanikke mitte lasta end eksitada ajutiselt madalatest hindadest, kuna kõigi investeeritud ajakulu on endiselt suur. Parim on leida võimalikult palju professionaalseid tootjaid.


